Djupdykning i hur du laserarbetar TroLase material
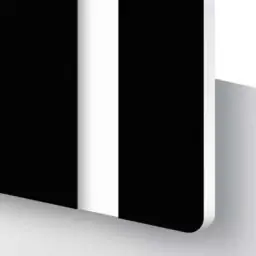
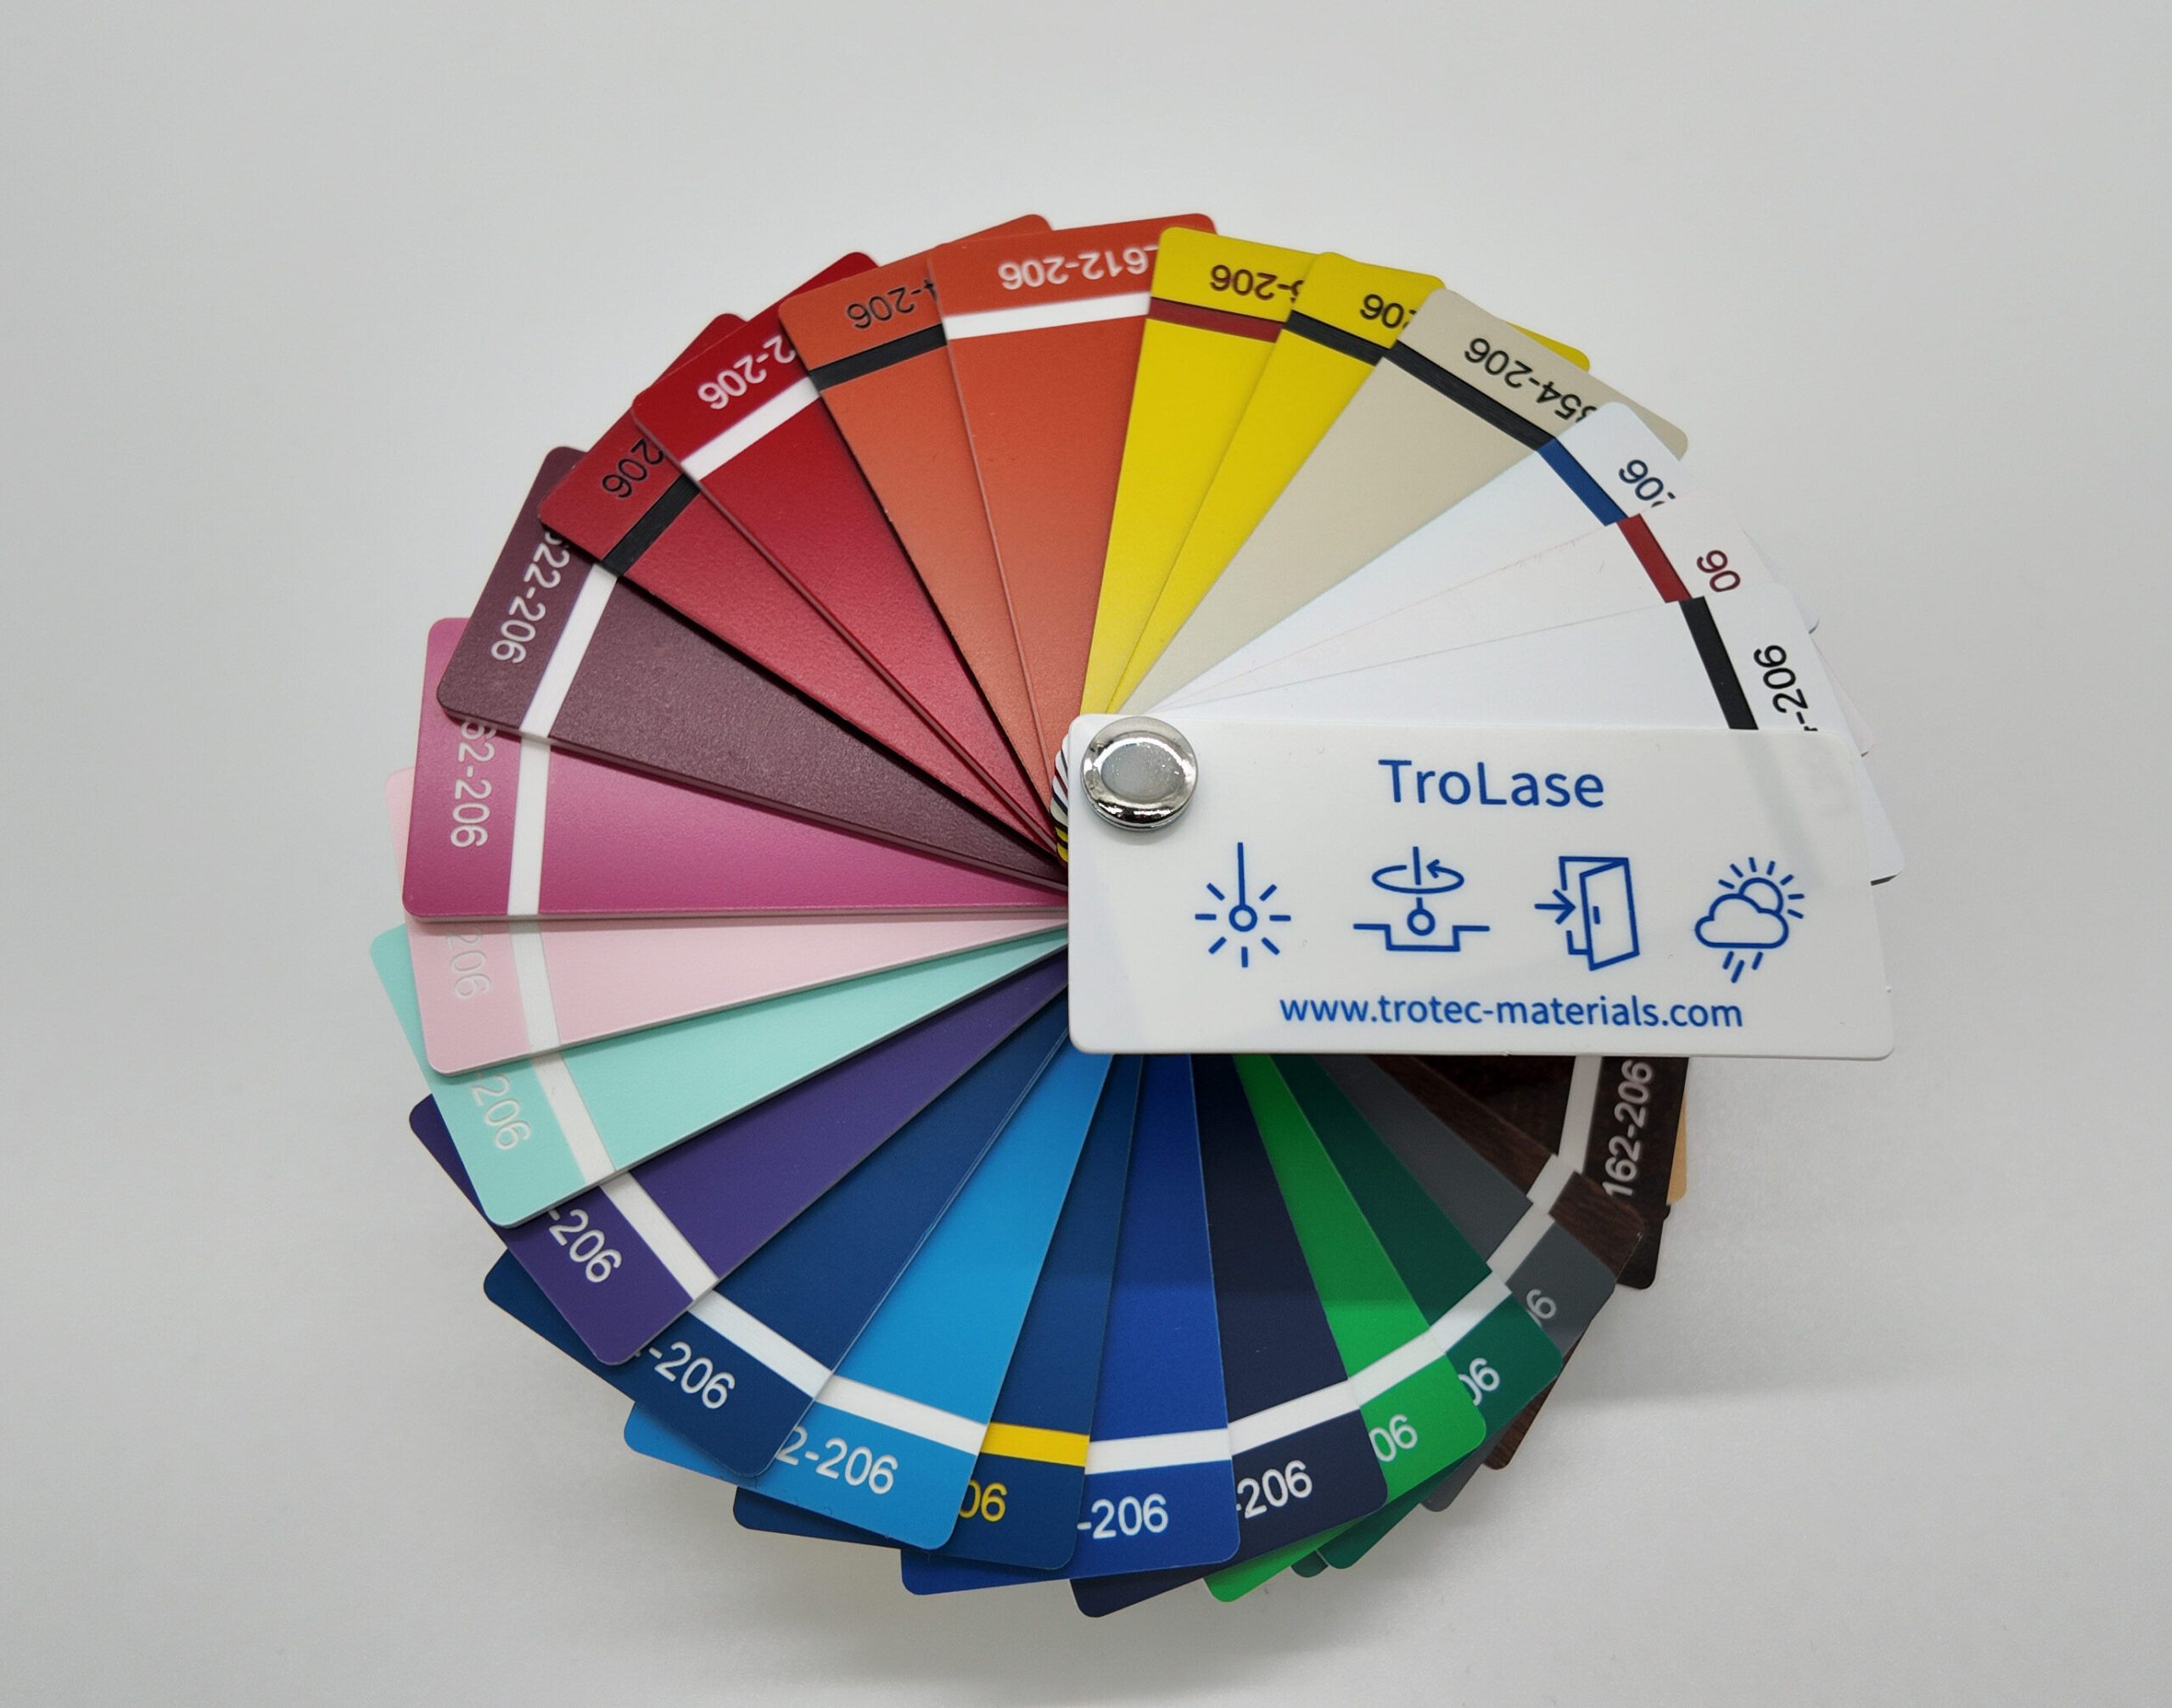
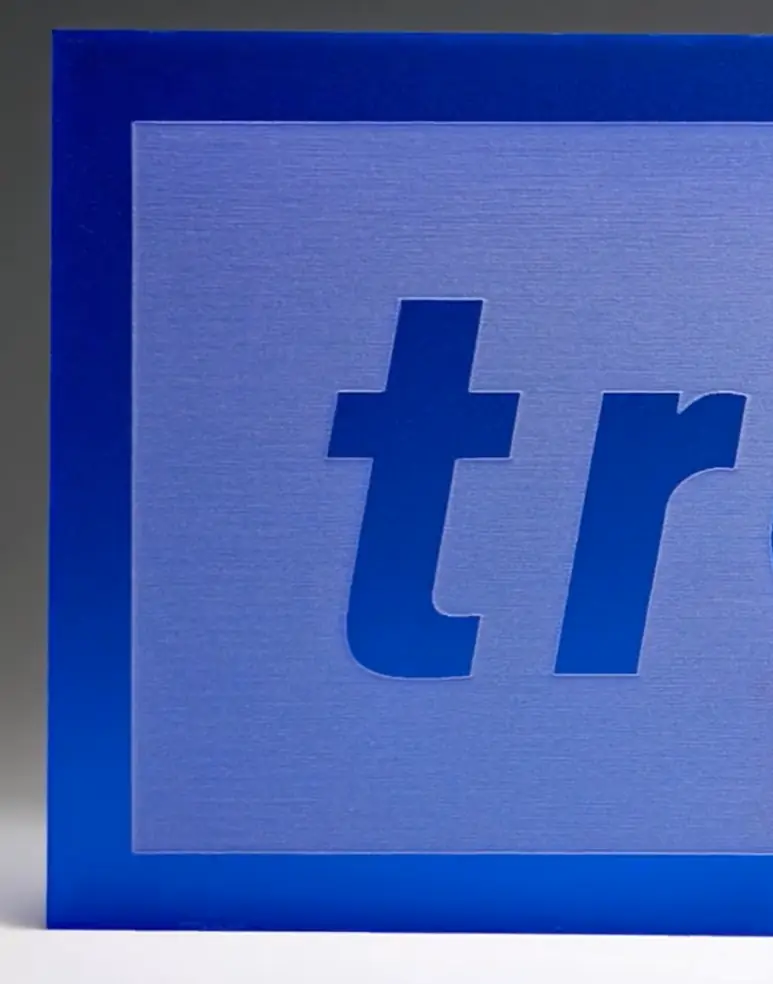
TroLase är en laseroptimerad gravyrplast utvecklad för att ge rena snitt, tydlig kontrast och jämna resultat vid bearbetning med CO₂-laser. Materialet består vanligtvis av ett tunt topplager och en kärna i en kontrasterande färg. När gravyrplastens ytskikt avlägsnas med lasern exponeras kärnfärgen. Därför passar TroLase särskilt bra för skyltar, märkning och paneler där hög läsbarhet och professionell finish är viktigt.
För att få bästa möjliga resultat när du bearbetar gravyrplast behöver laserinställningarna anpassas efter material och applikation. För hög energi kan smälta ytan och försämra detaljskärpan, medan för låg energi kan ge svag eller ojämn kontrast. Effekt, hastighet, upplösning, fokus och luftassistans påverkar alla gravyrens kvalitet och slutresultat.
Genom att förstå hur parametrarna samverkar kan du utnyttja gravyrplastens egenskaper och uppnå konsekventa, professionella resultat vid såväl enstaka arbeten som serieproduktion.
1. Design och import av motiv
Innan du börjar gravera eller skära i TroLase måste du ha en korrekt uppbyggd designfil. Ett genomtänkt arbetsflöde i designstadiet minskar risken för felkörningar och säkerställer att lasern tolkar jobbet korrekt.
Oavsett vilken lasermaskin eller mjukvara du använder gäller samma grundprinciper: skilj tydligt på gravyr och skärning, arbeta med rena vektorer och säkerställ att filen är korrekt uppsatt innan den skickas till maskinen.
Skapa din design
Du kan skapa din skylt eller detalj i ett valfritt vektorbaserat designprogram som är kompatibelt med din lasermaskin.
Om du arbetar med Trotec-maskiner kan du även designa direkt i Ruby®, som har inbyggda designfunktioner och stöd för vanliga filformat som PDF, SVG, AI, CDR, PNG och JPG. Ruby gör det möjligt att importera filer direkt utan att använda traditionell skrivardrivrutin, vilket förenklar arbetsflödet.
Vid produktion av flera skyltar med varierande innehåll kan dynamisk data användas. I Ruby kan du exempelvis importera en CSV-fil från Excel för att skapa flera unika skyltar i ett och samma jobb – en effektiv lösning vid serieproduktion.
Planera gravyr och skärning i designen
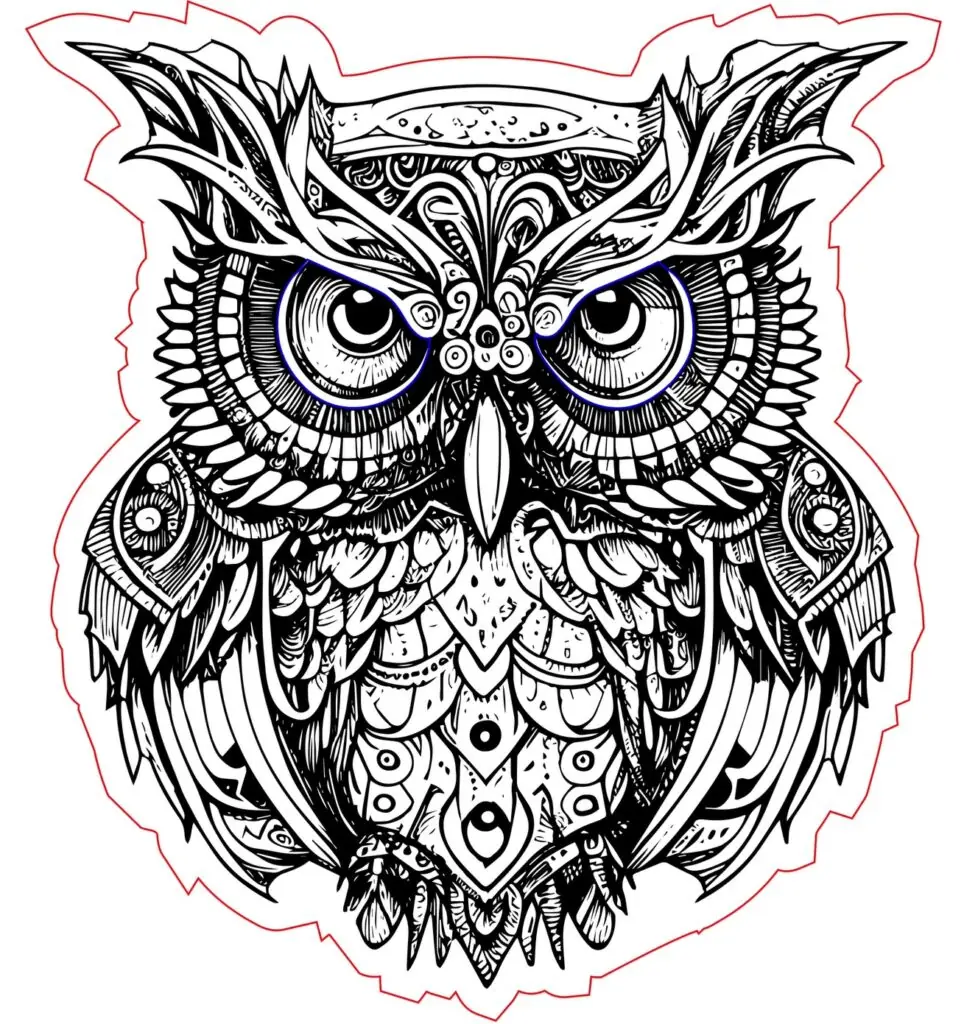
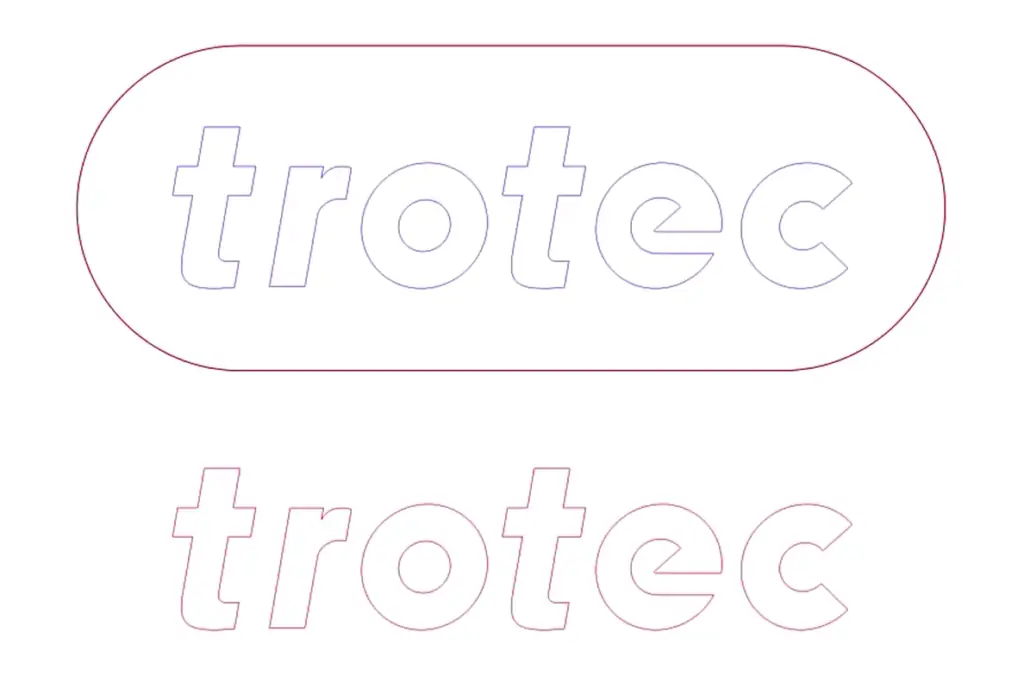
Redan i designfasen bör du tydligt skilja på vad som ska graveras och vad som ska skäras.
En vanlig metod är att:
Fylla objekt som ska graveras med svart eller en särskild färg
Ange skärlinjer som hårfina vektorer (hairline) i en annan färg
Använda färgkodning för att separera olika arbetsmoment
Många lasersystem inklusive Trotec Ruby – tolkar olika färger som olika effekter eller lager, exempelvis gravyr, skärning eller märkning. Genom att strukturera filen rätt från början blir inställningen i lasermjukvaran betydligt enklare.
Tänk också på att konvertera text till kurvor (outline) om du använder externa program. Det förhindrar problem med saknade typsnitt vid import.
2. Materialval i mjukvaran
När designen är klar och importerad i lasermjukvaran är nästa viktiga steg att välja rätt materialprofil. Många moderna lasersystem har fördefinierade materialinställningar som är optimerade för specifika material och tjocklekar.
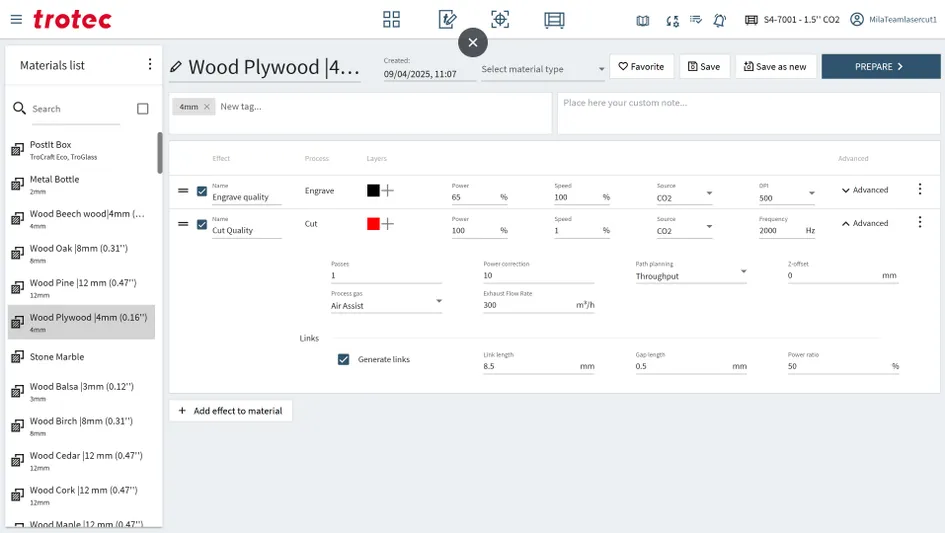
Om din mjukvara erbjuder materialprofiler bör du alltid välja det material du faktiskt arbetar med – exempelvis rätt typ av plastlaminat och exakt tjocklek. Detta laddar automatiskt rekommenderade parametrar för effekt, hastighet, DPI och ibland även frekvens, vilket ger en stabil och säker startpunkt.
Arbetar du med Trotec-maskiner i Ruby® görs detta via materialmenyn där du väljer motsvarande material, exempelvis “TroLase 1,6 mm” om du använder tvåskiktslaminat i den tjockleken. Ruby laddar då in optimerade inställningar som är anpassade för just det materialet.
Det är viktigt att välja korrekt materialtyp och tjocklek. Små skillnader i tjocklek kan påverka både gravyrens kontrast och skärningens genomslag. Om din design innehåller flera material måste dessa normalt hanteras som separata jobb, eftersom varje material kräver sina egna parametrar.
Genom att använda rätt materialprofil minskar du behovet av manuella justeringar och får ett mer konsekvent och professionellt resultat redan från start.
3. Gravyr och skärning i TroLase plastskivor– bästa praxis
Gravyr i TroLase innebär att det övre toppskiktet avlägsnas för att exponera den kontrasterande kärnan. Eftersom materialet är ett uppbyggt laminat är målet inte djup gravyr – utan ren och kontrollerad öppning av topplagret.
Det som skiljer ett professionellt resultat från ett mediokert är hur väl du kontrollerar energiöverföringen.
Laserparametrar – grunden för ett perfekt resultat
Ett perfekt resultat vid lasergravyr och laserskärning uppnås endast när rätt laserparametrar används. Oavsett om du arbetar med TroLase eller andra laseranpassade material är det samspelet mellan flera inställningar som avgör kvalitet, kontrast och snittprecision.
Följande inställningar utgör grunden för laserparametrarna:
Effekt (Power)
Avgör hur mycket energi som överförs till materialet. För hög effekt kan orsaka smältning eller överhettning, medan för låg effekt ger otillräcklig gravyr eller ofullständig genomskärning.
Hastighet (speed)
Styr hur länge laserstrålen påverkar materialet. Långsammare hastighet innebär mer energitillförsel per ytenhet.
Upplösning (DPI) /pulsfrekvens (PPI eller HZ)
DPI används främst vid gravyr och påverkar detaljrikedom och ytfinish. Frekvens (Hz) eller PPI är särskilt relevant vid skärning av akrylbaserade material och påverkar kantens jämnhet.
Antal passeringar (passes)
I de flesta fall räcker en passering vid korrekt inställning, men vid tjockare material eller särskilda effekter kan flera pass användas. Läs mer – Få bättre gravyr genom att jobba i flera lager.
Luftassistans (Air assist)
Minskar brandrisk, förbättrar snittkvalitet och håller ytan ren från rök och partiklar.
Z-offset (kontrollerad defokus)
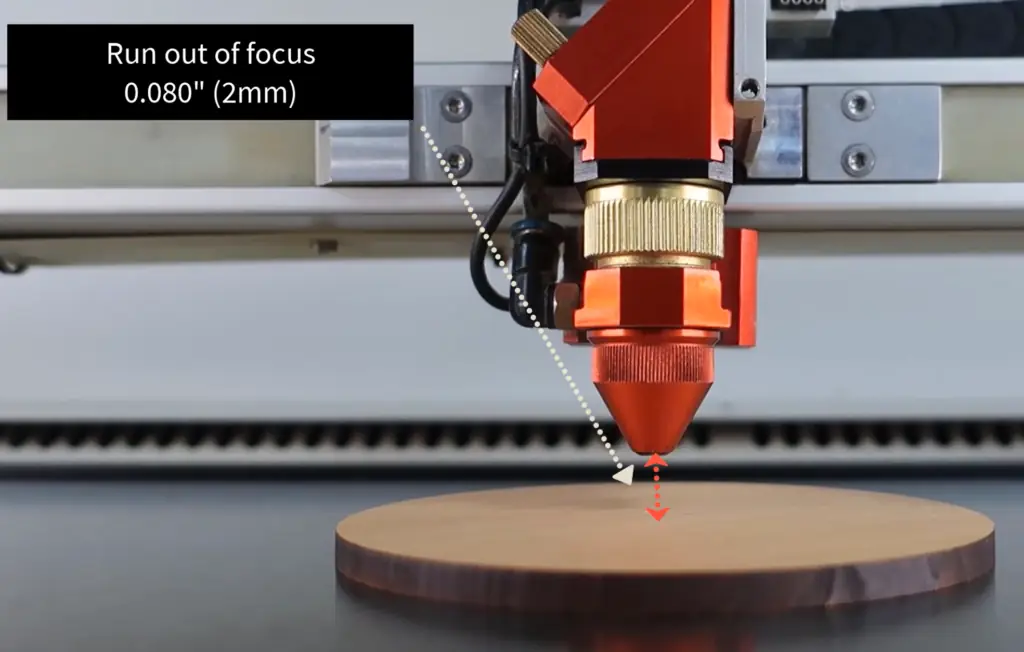
Medveten justering av fokuspositionen kan användas för att påverka gravyrens ytstruktur eller förbättra jämnheten över större ytor.
Genom att förstå hur dessa parametrar samverkar kan du optimera både gravyr och skärning för maximal precision och ett konsekvent professionellt resultat.
Börja gravera nedifrån och upp
Vid rastergravyr bör du alltid arbeta bottom-to-top (nedifrån och upp).
Detta minskar:
Rökpåverkan på redan graverade ytor
Synliga skuggningar
Smutsdrag över gravyren
Eftersom röken naturligt stiger uppåt minimeras risken att partiklar passerar över färdig graverade områden. Resultatet blir renare kontrast och mindre behov av efterrengöring.
Upplösning (DPI) vid gravyr
Upplösningen, angiven i DPI (dots per inch), avgör hur tätt laserpunkterna placeras vid rastergravyr. Rätt DPI-inställning är avgörande för att uppnå skarpa, detaljrika och jämna resultat i TroLase.
För de flesta applikationer rekommenderas en gravyrupplösning på cirka 500 DPI eller högre. Detta ger en bra balans mellan detaljskärpa och produktionstid. Högre DPI ger en jämnare och mjukare graveryta, särskilt vid mindre text och fin grafik.
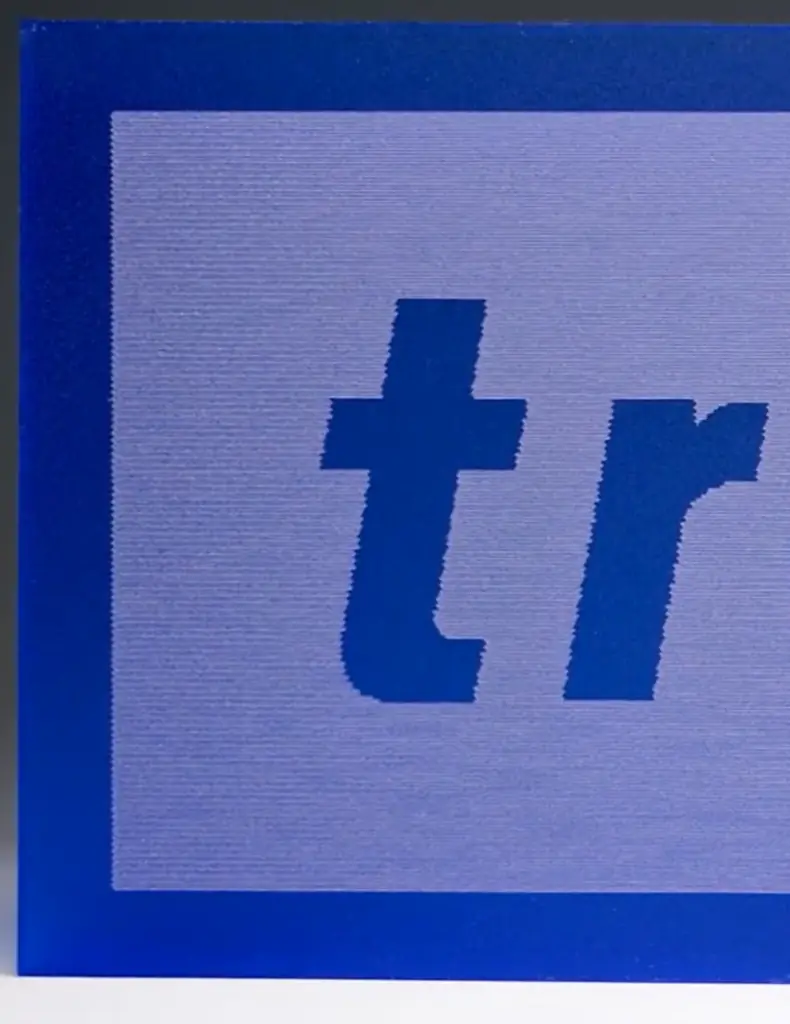
Många lasersystem erbjuder olika kvalitetslägen. I Trotec Ruby® används exempelvis omkring 600 DPI i “Quality”-läge, medan ett snabbare produktionsläge kan ligga runt 300–350 DPI. Lägre DPI ger kortare körtid men kan resultera i synligare linjestruktur i gravyren.
Högre DP
Lägre DPI
Effekt och hastighet – så optimerar du gravyr och skärning i TroLase
När du arbetar med TroLase är balansen mellan effekt och hastighet avgörande. Materialet är ett laminat, vilket innebär att målet vid gravyr är att öppna toppskiktet rent – inte att gravera djupt.
Gravyr – rätt energi i rätt mängd
Börja alltid med de rekommenderade startvärdena i din lasermjukvaras materialdatabas. De är framtagna som stabila utgångspunkter för respektive material och tjocklek.
För en CO₂-laser runt 60–100 W ligger gravyr normalt i spannet:
Medelhög till hög effekt
Hög hastighet
En passering
Det viktigaste är att säkerställa att topplagret avlägsnas helt och jämnt. Om kärnfärgen inte exponeras tydligt kan du öka effekten stegvis i små intervall (cirka 5 % i taget). Undvik att kompensera med för låg hastighet, eftersom det kan leda till värmeansamling och smält yta.
Med korrekt inställning räcker en passering för de flesta TroLase-material.
Skärning – kontroll över genomslaget
Vid konturskärning krävs en annan strategi. Här behövs:
Högre effekt
Betydligt lägre hastighet
Stabil luftassistans
TroLase i standardtjocklekar (t.ex. runt 1,6 mm) kräver relativt långsam rörelse för att säkerställa ren genomskärning. En kraftfullare laser kan arbeta snabbare, medan en svagare laser kräver lägre hastighet.
För akrylbaserade laminat används vanligtvis hög puls- eller frekvensinställning för att ge jämn snittyta och minimera ojämn kantstruktur.
Justera alltid i små steg och verifiera genom testskärning innan full produktion.
Fokusförskjutning (kontrollerad defokus)
Vid större fyllda graverytor kan en lätt fokusförskjutning ge jämnare resultat. Genom att placera fokuspunkten marginellt under ytan sprids energin något bredare, vilket kan ge:
Mjukare graveryta
Jämnare kontrast
Mindre risk för punktvis överhettning
Vid fin detaljgravyr, som små texter eller tunna linjer, bör du däremot arbeta i exakt fokus för maximal skärpa.
Kvalitet kontra hastighet
Många lasermjukvaror erbjuder olika parameteruppsättningar beroende på om du prioriterar kvalitet eller hastighet.
I Trotec Ruby® finns exempelvis ofta två alternativ: “Quality” för maximal detalj och kontrast, samt “Speed” för snabbare produktion.
För skyltar med fin text eller hög visuell kravbild är kvalitet prioriterad. Vid enklare märkning eller större volymer kan ett snabbare läge vara fullt tillräckligt.
Förberedelser innan laserbearbetning
Innan du kör igång laserprocessen är det viktigt att säkerställa att materialet är korrekt monterat och att maskinen är rätt inställd. Materialet ska ligga helt plant och stabilt på arbetsbordet, gärna fixerat med vakuum, magneter eller tejp vid behov. Skyddsfilmen bör tas bort vid gravyr men kan sitta kvar vid skärning om det passar applikationen.
Kontrollera att positioneringen motsvarar din layout i mjukvaran och att fokus är korrekt inställt på materialets yta. Säkerställ att rätt lins är monterad och att optiken är ren. Starta ventilation och luftassistans så att rök och partiklar effektivt avlägsnas under bearbetningen.
Slutligen – gör en snabb säkerhetskontroll: inget får hindra laserhuvudets rörelse och maskinens skydd ska fungera korrekt.
När material, maskin och inställningar är kontrollerade är du redo att starta jobbet med trygghet och bästa möjliga förutsättningar för ett professionellt resultat.
Vid arbete med TroLase ADA ligger fokus främst på skärning och att skapa upphöjda, tydligt kännbara bokstäver och symboler som kan läsas med fingrarna.
Gravyr används främst för kompletterande märkning, medan den taktila funktionen uppnås genom form, relief och materialkontrast snarare än genom traditionell kontrastöppning av ett cap-skikt.
Extra försiktighet med energitäthet är viktigt här.
Rengöring efter laserbearbetning
Efter gravyr eller skärning i TroLase bör materialet få svalna innan rengöring påbörjas. Ytan är då mindre känslig och risken för repor minskar. Använd en mjuk, luddfri trasa för att avlägsna damm och rökpartiklar. Vid behov kan en mild tvållösning användas, följt av avtorkning med rent vatten och torr trasa.
Undvik starka rengöringsmedel som innehåller alkohol, ammoniak eller lösningsmedel, eftersom dessa kan orsaka mikrosprickor, mattning eller påverka laminatets färgskikt. Även slipande material bör undvikas för att bevara ytfinishen.
Sammanfattningsvis:
Låt materialet svalna
Använd mjuk, luddfri trasa
Rengör vid behov med mild tvållösning
Undvik alkohol, ammoniak och lösningsmedel
Undvik slipande rengöringsredskap
Vanliga problem och lösningar
Även med rätt material och korrekta grundinställningar kan mindre justeringar behövas för att uppnå ett perfekt resultat. TroLase är ett exakt uppbyggt laminat, vilket innebär att små variationer i effekt, hastighet eller fokus kan påverka slutresultatet tydligt.
Nedan är några vanliga problem och hur du löser dem:
Gravyren blir ojämn eller flammig – Öka effekten något (i små steg) eller minska hastigheten. – Kontrollera att materialet ligger helt plant och att fokus är korrekt inställt.
Topplagret försvinner inte helt (svag kontrast) – Öka effekten 5–10 %. – Kontrollera att du använder rätt DPI enligt materialprofilen.
Smält eller blank yta runt gravyren – Minska effekten eller öka hastigheten. – Säkerställ att luftassistansen inte är för låg.
Ofullständig genomskärning – Sänk hastigheten något eller öka effekten. – Kontrollera fokus och att materialet ligger plant. – Säkerställ att linsen är ren.
Sot eller rökfläckar på ytan – Kontrollera ventilation och luftassistans. – Låt skyddsfilm sitta kvar vid skärning om möjligt.
De flesta problem löses genom små justeringar – undvik stora parameterändringar på en gång. Arbeta metodiskt och dokumentera fungerande inställningar för framtida jobb.
Vi använder nödvändiga cookies för att vår webbplats ska fungera korrekt. Med ditt samtycke använder vi även icke-nödvändiga cookies för att förbättra användarupplevelsen och analysera trafiken på webbplatsen. Du kan när som helst ändra dina cookieinställningar genom att klicka på Cookieinställningar.
Vilka cookies vill du acceptera?
Denna webbplats använder cookies
Vi använder olika typer av cookies för att optimera din upplevelse på vår webbplats. Klicka på kategorierna nedan för att lära dig mer om deras syften. Du kan välja vilka typer av cookies du vill tillåta och kan ändra dina inställningar när som helst. Kom ihåg att avaktivering av cookies kan påverka din upplevelse på webbplatsen.
Vilka cookies vill du acceptera?
Dessa cookies är nödvändiga för att webbplatsen ska fungera korrekt och kan inte inaktiveras.
Google Analytics 4 (anonymized)
Dessa cookies samlar in information om hur du använder vår webbplats. All data är anonymiserad och kan inte användas för att identifiera dig.