Djupdykning i hur du förbereder material och maskin inför laserbearbetning
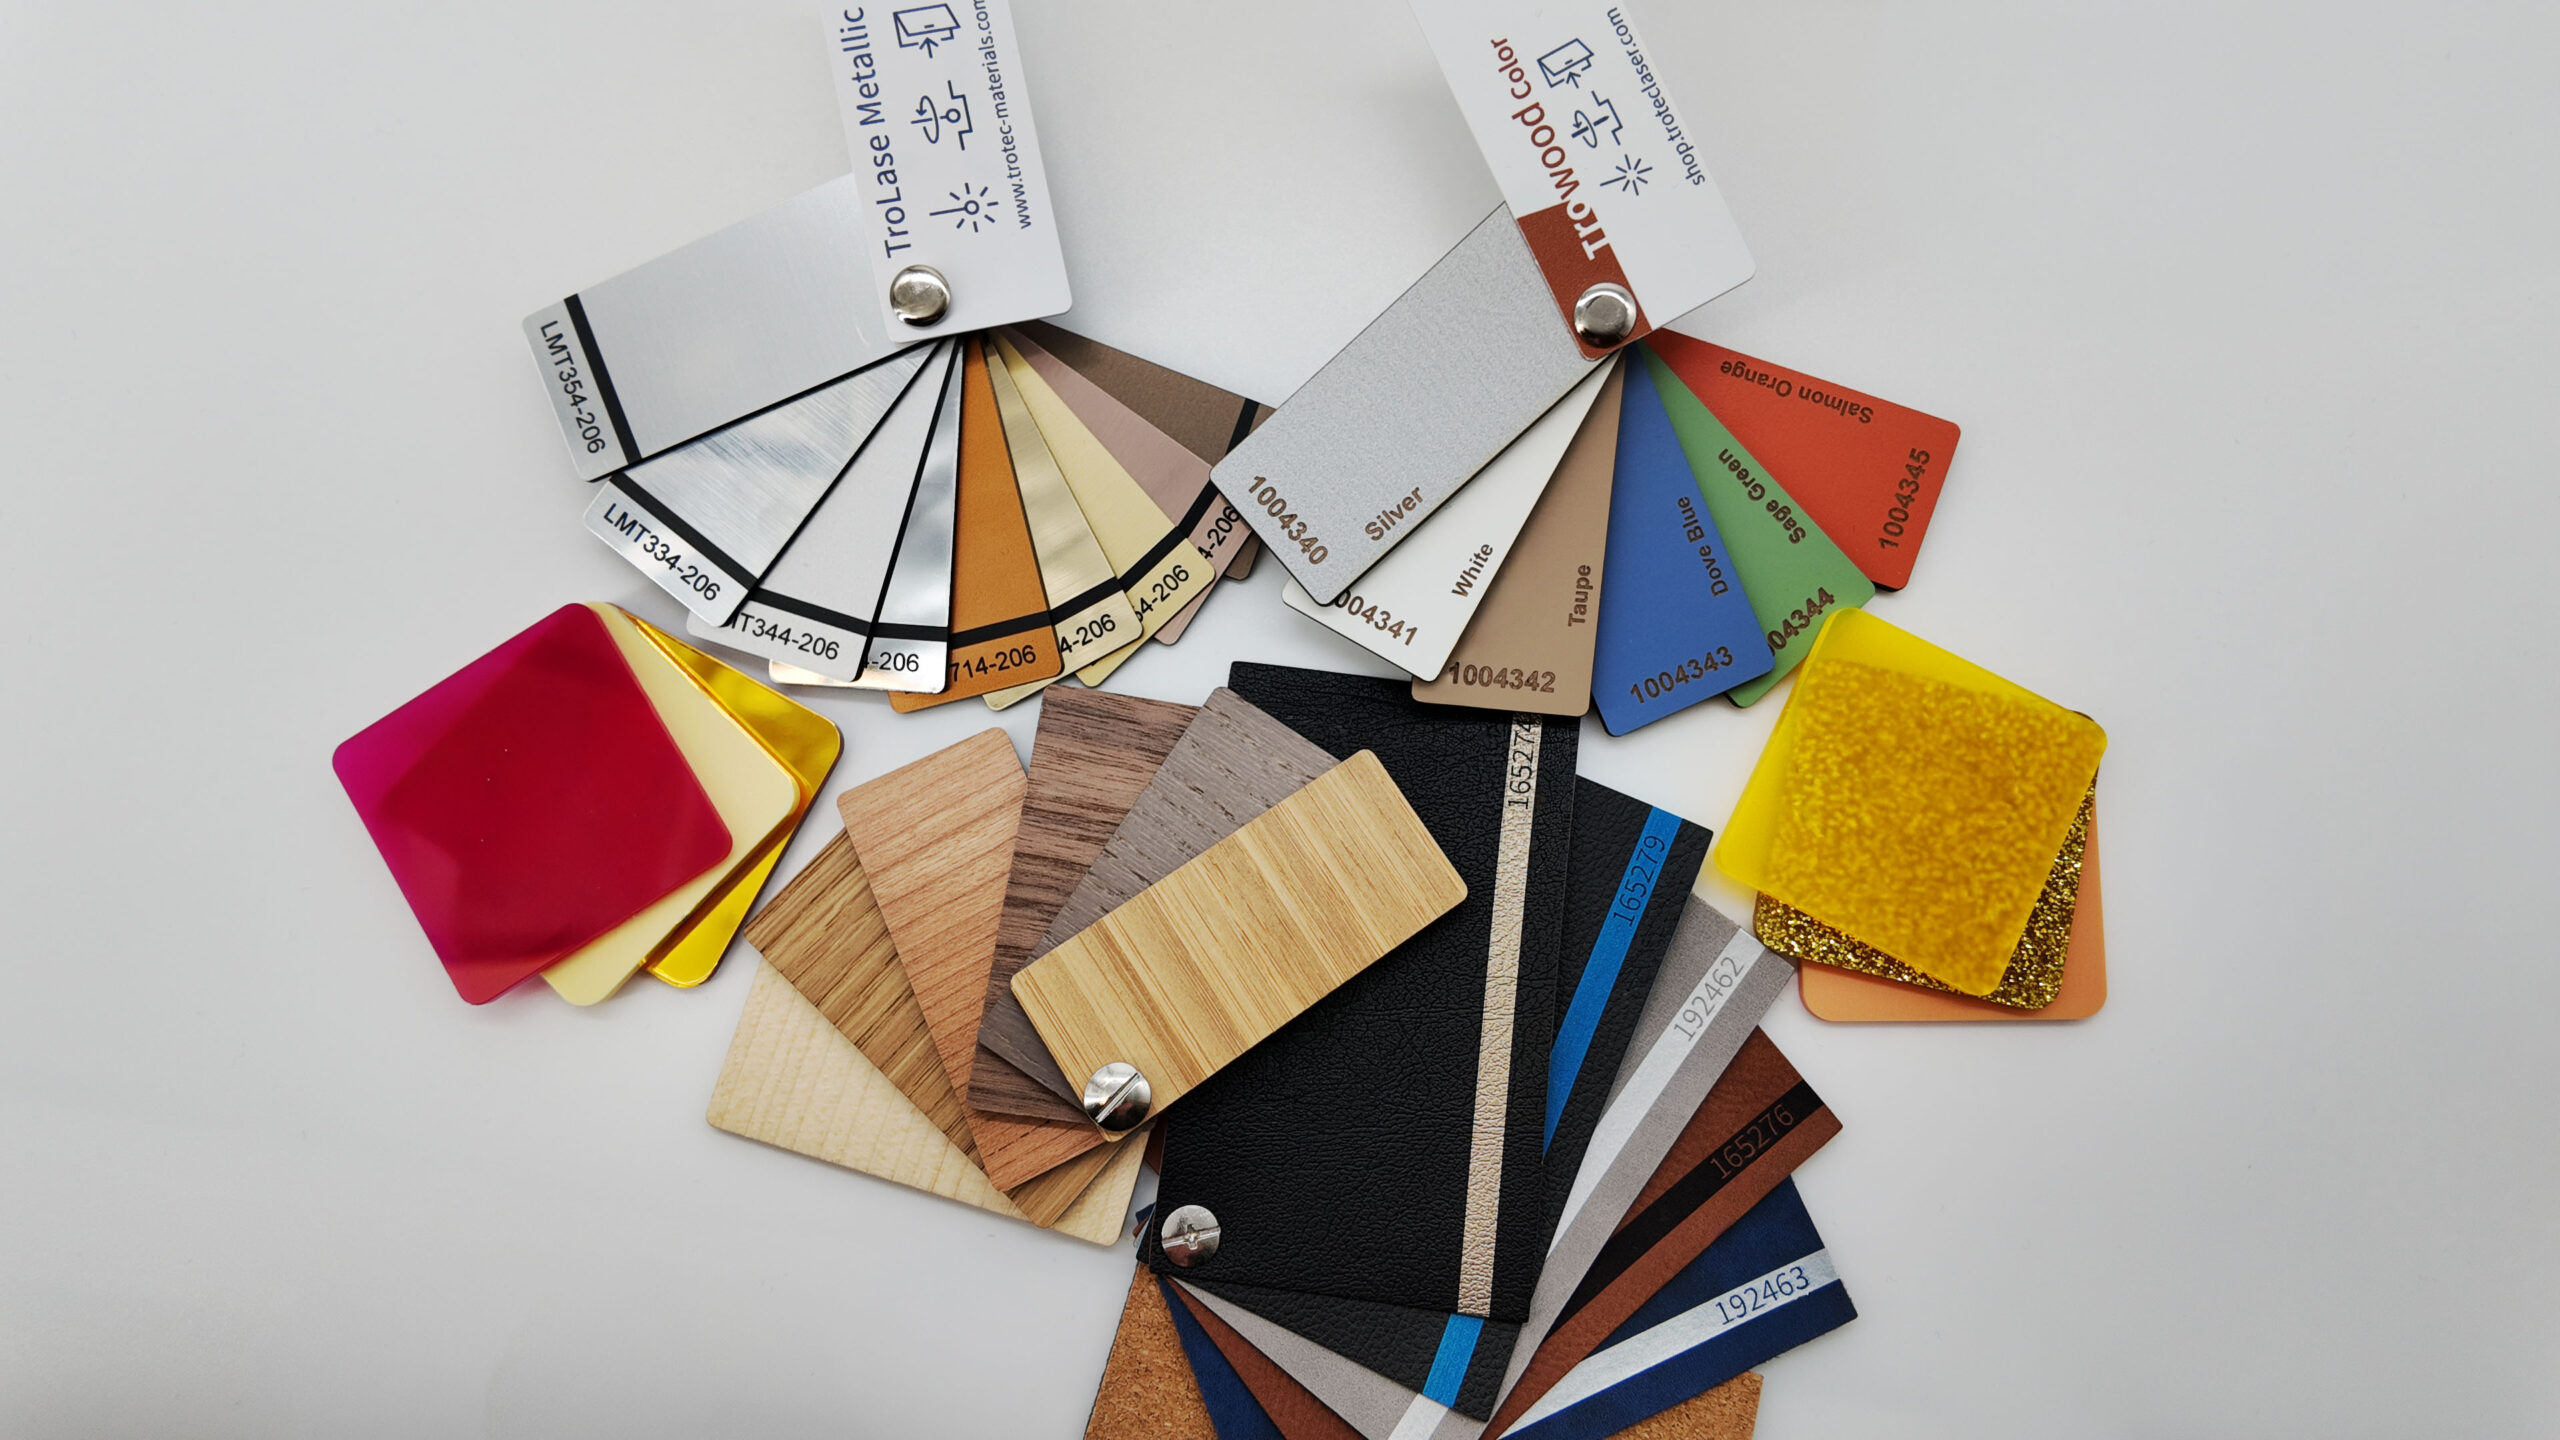
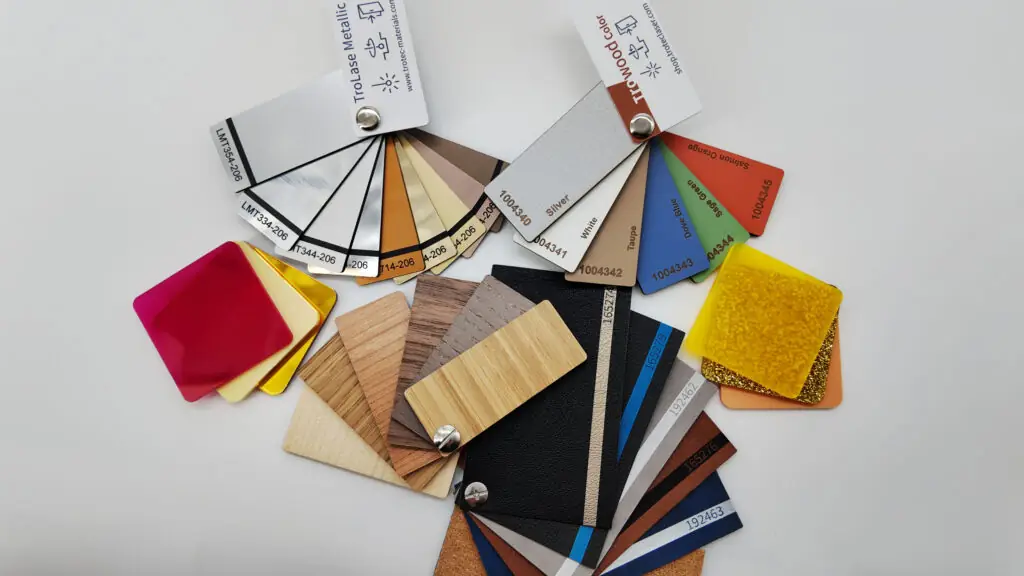
En lyckad laserbearbetning börjar långt innan du trycker på start. Oavsett om du arbetar med plast, akryl, trä, laminat eller andra laseranpassade material från Trotec är förberedelserna avgörande för slutresultatet.
Det är ofta här skillnaden ligger mellan en ren, professionell bearbetning och ett resultat som kräver efterarbete – eller i värsta fall måste göras om.
Kontroll av materialtyp – en avgörande säkerhetsfaktor
Innan du startar någon form av laserbearbetning är det viktigt att säkerställa att materialet är anpassat för laser. Detta är en av de mest grundläggande och samtidigt viktigaste – säkerhetskontrollerna i hela processen.
Materialet ska vara:
Laseranpassat och testat för aktuell bearbetning
PVC-fritt och fritt från halogener
Lämpligt för rätt lasertyp (CO₂ eller fiber, beroende på maskin)
Tillverkat med lim och bindemedel som är godkända för laserbearbetning (särskilt viktigt för trä, plywood och MDF)
Vid träbaserade material är limtypen avgörande. Vissa standardplywoodskivor kan innehålla fenol- eller urealim som inte är avsedda för laser och som kan orsaka kraftig rökutveckling, sotiga snittkanter eller skadliga emissioner. Laseranpassade träskivor använder däremot kontrollerade limsystem som ger renare snitt och säkrare bearbetning.
Risker med fel material
Fel material kan avge giftiga och korrosiva gaser vid upphettning. Det kan innebära risker för både operatör och arbetsmiljö, men även orsaka skador på maskinen. Korrosiva ångor kan angripa optik, speglar, lins och mekaniska komponenter, vilket leder till försämrad prestanda och onödiga servicekostnader.
Tryggt val av lasermaterial
När du handlar hos oss kan du känna dig trygg. Samtliga material i vårt sortiment är noggrant utvalda och anpassade för laserbearbetning. De är testade för att fungera säkert och förutsägbart i laserutrustning, inklusive träskivor med limsystem anpassade för inomhusbearbetning.
Genom att alltid arbeta med rätt material från början skapar du en säkrare arbetsmiljö, skyddar din utrustning och säkerställer ett mer professionellt och konsekvent resultat.
Korrekt hantering av materialet är grundläggande för att uppnå jämna och förutsägbara resultat.
Skivmaterial bör alltid förvaras plant på ett stabilt underlag för att undvika spänningar eller skevhet. Om material lagras stående under längre tid finns risk att det slår sig, vilket påverkar fokus och därmed gravyrens och skärningens precision.
Undvik fuktiga miljöer och stora temperaturväxlingar. Även material som inte absorberar mycket fukt kan påverkas av kondens och temperaturskillnader. Låt därför materialet acklimatisera sig till rumstemperatur innan bearbetning, särskilt om det har transporterats i kall miljö.
Innan materialet placeras i maskinen bör du alltid kontrollera att det är helt plant. Små höjdskillnader kan påverka fokus och därmed kontrast, detaljskärpa och snittkvalitet.
Skyddsfilm – när ska den sitta kvar?
Många skivmaterial levereras med skyddsfilm. Om den ska sitta kvar eller tas bort beror på arbetsmoment och materialtyp.
Vid laserskärning kan skyddsfilmen ofta sitta kvar. Den skyddar ytan mot repor, rökpartiklar och hanteringsskador under processen. Efter skärning avlägsnas filmen för en ren finish.
Vid lasergravyr är det i många fall bättre att ta bort skyddsfilmen innan bearbetning. Filmen kan påverka värmefördelningen och orsaka ojämn kontrast eller fastbrända rester. För bästa resultat bör du alltid testa på en spillbit om du är osäker.
Val av arbetsbord
Rätt arbetsbord säkerställer stabilitet, minimerar reflektioner och förbättrar luftcirkulationen under materialet.
För mindre detaljer fungerar nät- eller Honeycomb-bord bra eftersom de ger stöd samtidigt som luft kan passera under materialet. Vid gravyr är planhet viktigare än luftgenomsläpp, och ett vakuumbord är då en fördel eftersom det fixerar materialet helt plant över hela arbetsytan.
Vid skärning av tjockare material är lamellbord ofta det mest stabila alternativet. Honeycomb-bord fungerar i många situationer, men kan i vissa fall ge märken på undersidan eller påverka reflektioner beroende på material.
Målet är alltid detsamma: materialet ska ligga stabilt och plant under hela bearbetningen.
Placering och positionering av materialet
Materialet ska placeras plant och utan spänningar. Undvik att trycka ner hörn eller kanter, eftersom det kan skapa mikroböjningar som påverkar fokus.
För bästa stabilitet är det en fördel att lägga materialet kant i kant med arbetsbordets referenskanter. När materialet ligger i rät vinkel mot bordets kant minskar risken för förskjutning och du får bättre repeterbarhet – särskilt viktigt vid serieproduktion eller flerpasskörning.
Om maskinen har vakuumbord ger det ytterligare stabilitet under hela processen.
Luftassistans, nozzle och ventilation
Vid laserbearbetning är både luftassistans och ventilation avgörande för ett stabilt och säkert resultat.
Luftassistans och nozzle
Luftassistans minskar brandrisk, håller arbetsområdet rent från rök och partiklar samt förbättrar snittkvaliteten.
Vid gravyr bör luftflödet vara tillräckligt för att hålla ytan ren, men inte så kraftigt att det påverkar detaljskärpan. Vid skärning hjälper luftflödet till att hålla snittet rent och minska värmeansamling.
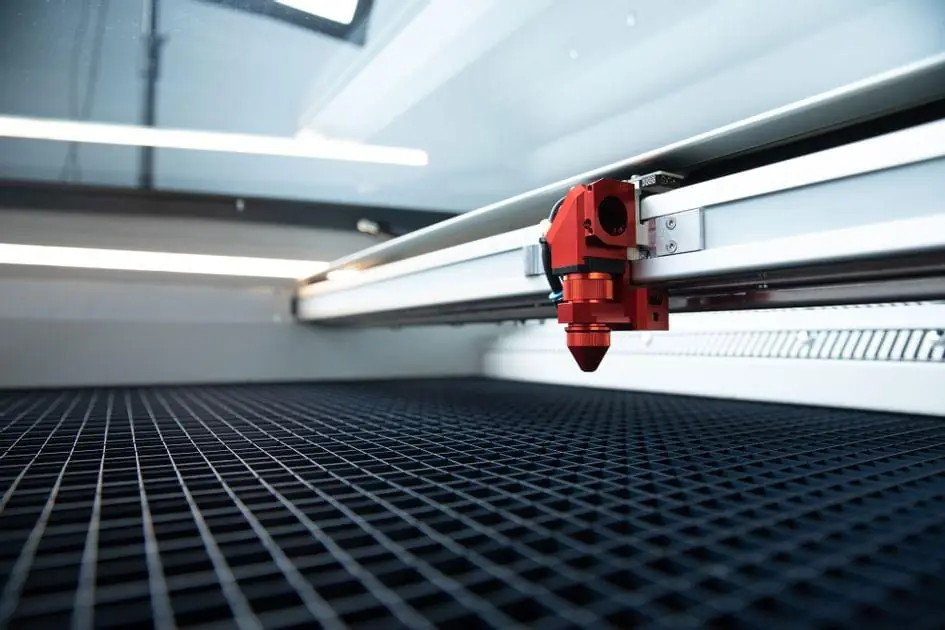
Nozzlen är munstycket längst ned på laserhuvudet där luft och laser passerar ut mot materialet. Den styr hur koncentrerat luftflödet blir. En standardnozzle fungerar i de flesta fall bra, medan fin detaljgravyr kan gynnas av mer fokuserat luftflöde.
Ventilation och utsug
Ventilationen arbetar i bakgrunden men är minst lika viktig som luftassistansen. Innan du startar maskinen bör du alltid säkerställa att:
Utsuget är aktivt
Filter inte är igensatta
Luftflödet är tillräckligt
Dålig ventilation kan leda till:
Smutsigare gravyr
Sämre snittkvalitet
Ökad brandrisk
Mer beläggning på optiken
Ett fungerande utsugssystem ger renare resultat, bättre arbetsmiljö och längre livslängd på maskinen.
Linsval
Val av lins påverkar precision, skärdjup och energitäthet.
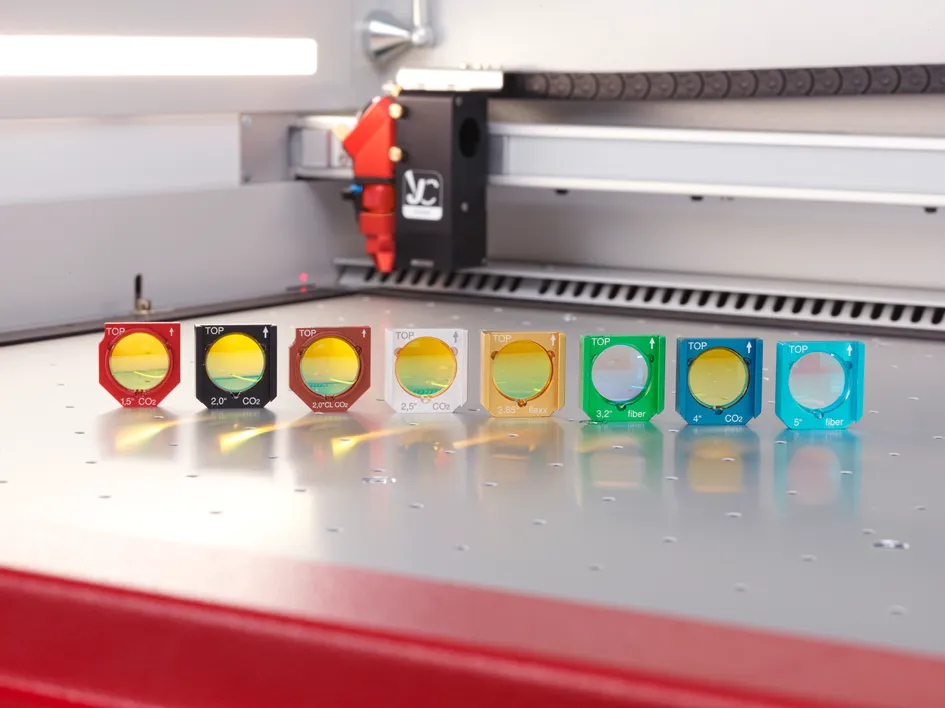
En 2″ lins är standardvalet och fungerar för de flesta material och applikationer. Kortare brännvidd ger högre detaljskärpa, medan längre brännvidd ger stabilare skärning i tjockare material.
För de flesta laserarbeten är en korrekt installerad och ren 2″ lins fullt tillräcklig.
Kontroll av optik innan start
Innan du påbörjar laserbearbetningen bör du alltid kontrollera maskinens optik. En smutsig lins eller spegel påverkar laserstrålens kvalitet direkt och kan försämra både precision och resultat.
När optiken är smutsig minskar energitätheten i fokuspunkten, vilket kan leda till sämre kontrast vid gravyr, ojämnt skärdjup och behov av högre effekt för att uppnå samma resultat. Det kan i sin tur orsaka onödig värmepåverkan på materialet och sämre kantkvalitet.
Gör det därför till rutin att:
Kontrollera lins och speglar före start
Rengöra dem vid behov enligt tillverkarens rekommendationer
Säkerställa att linsen är korrekt monterad och sitter ordentligt på plats
Regelbunden kontroll av optiken är en enkel men professionell detalj som säkerställer stabil prestanda, jämn kvalitet och längre livslängd på maskinen.
Testgravyr och testskärning – en enkel vana som sparar tid
En av de vanligaste orsakerna till misslyckade jobb är att man hoppar över testkörningen. Även om materialet är bekant kan små variationer i inställningar, tjocklek eller maskinprestanda påverka resultatet.
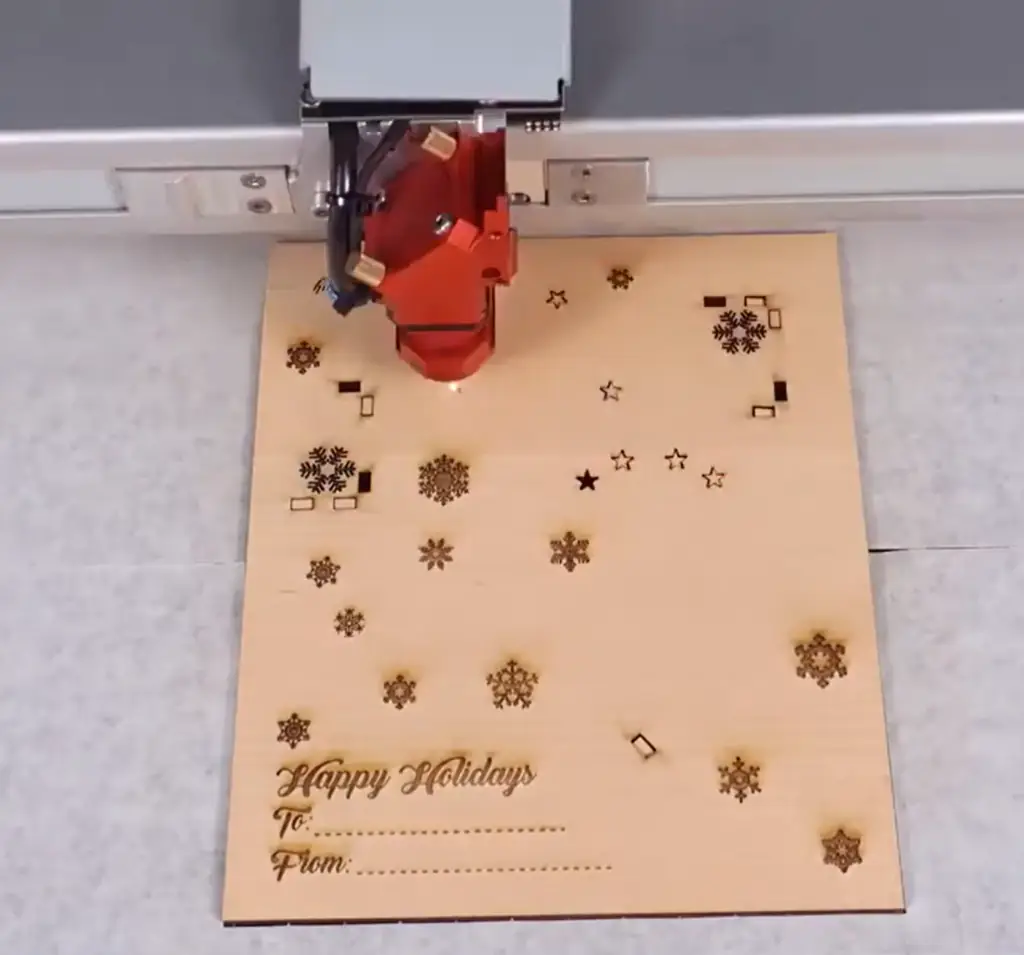
Gör det därför till en rutin att alltid utföra en testgravyr eller testskärning innan du startar ett skarpt jobb. Det kan vara så enkelt som en liten gravyr i hörnet av skivan eller ett test på en spillbit från samma material.
Genom att testa i förväg kan du:
Kontrollera att kontrasten blir korrekt
Säkerställa att eventuellt topplager öppnas rent vid gravyr
Bedöma kantkvalitet och genomskärning
Justera effekt, hastighet eller DPI innan full produktion
Testkörning är särskilt viktigt när du arbetar med en ny materialserie, en ny tjocklek, byter lins eller använder en ny maskin. Även små förändringar i utrustning eller material kan kräva finjustering av parametrarna.
Att lägga några minuter på ett test sparar ofta både material, tid och frustration – och är en självklar del av en professionell arbetsprocess.
Checklista före start av laserbearbetning
Gå igenom dessa punkter innan du trycker på start:
Materialkontroll
☐ Är materialet laseranpassat? ☐ Är det PVC-fritt och säkert för din lasertyp (CO₂/fiber)? ☐ Är lim och bindemedel (vid trä/plywood/MDF) godkända för laser? ☐ Är materialet i rätt tjocklek enligt din inställning?
Materialets skick
☐ Ligger materialet helt plant? ☐ Har det acklimatiserats till rumstemperatur? ☐ Är ytan fri från damm, fett och repor? ☐ Har du tagit ställning till om skyddsfilm ska sitta kvar eller tas bort?
Maskin och optik
☐ Är lins och speglar rena? ☐ Är linsen korrekt monterad? ☐ Har du valt rätt brännvidd (t.ex. 2″) för jobbet? ☐ Är fokus korrekt inställt?
Arbetsbord och positionering
☐ Ligger materialet stabilt och utan spänningar? ☐ Är det placerat i rät vinkel mot bordets referenskanter? ☐ Använder du rätt arbetsbord (lamell, vakuum etc.) för materialet?
Luft och ventilation
☐ Är luftassistansen aktiverad? ☐ Är rätt nozzle monterad? ☐ Är utsuget igång? ☐ Är filtren rena och luftflödet tillräckligt?
Inställningar och test
☐ Har du valt rätt effekt, hastighet och DPI? ☐ Har du gjort en testgravyr eller testskärning? ☐ Är filen korrekt inställd (linjetjocklek, färgkodning, spegelvändning vid behov)?
Slutkontroll
☐ Är maskinen övervakad vid skärning? ☐ Är brandsläckare eller säkerhetsutrustning tillgänglig?
Vi använder nödvändiga cookies för att vår webbplats ska fungera korrekt. Med ditt samtycke använder vi även icke-nödvändiga cookies för att förbättra användarupplevelsen och analysera trafiken på webbplatsen. Du kan när som helst ändra dina cookieinställningar genom att klicka på Cookieinställningar.
Vilka cookies vill du acceptera?
Denna webbplats använder cookies
Vi använder olika typer av cookies för att optimera din upplevelse på vår webbplats. Klicka på kategorierna nedan för att lära dig mer om deras syften. Du kan välja vilka typer av cookies du vill tillåta och kan ändra dina inställningar när som helst. Kom ihåg att avaktivering av cookies kan påverka din upplevelse på webbplatsen.
Vilka cookies vill du acceptera?
Dessa cookies är nödvändiga för att webbplatsen ska fungera korrekt och kan inte inaktiveras.
Google Analytics 4 (anonymized)
Dessa cookies samlar in information om hur du använder vår webbplats. All data är anonymiserad och kan inte användas för att identifiera dig.