10 tips på hur du lasergraverar och laserskär trä för ett optimalt resultat
Små justeringar i materialval, fokus, luft och rengöring kan göra stor skillnad för slutresultatet.
När du arbetar med trä är det lätt att tro att allt handlar om effekt och hastighet. Parametrarna är viktiga, men trä är ett naturmaterial och reagerar olika beroende på träslag, ådring, fukthalt, lim och ytbehandling.
Många av de bästa resultaten kommer därför från detaljerna runt själva laserjobbet: hur plant materialet ligger, vilken lins du använder, hur röken förs bort och om du testar på den aktuella skivan innan produktionen startar.
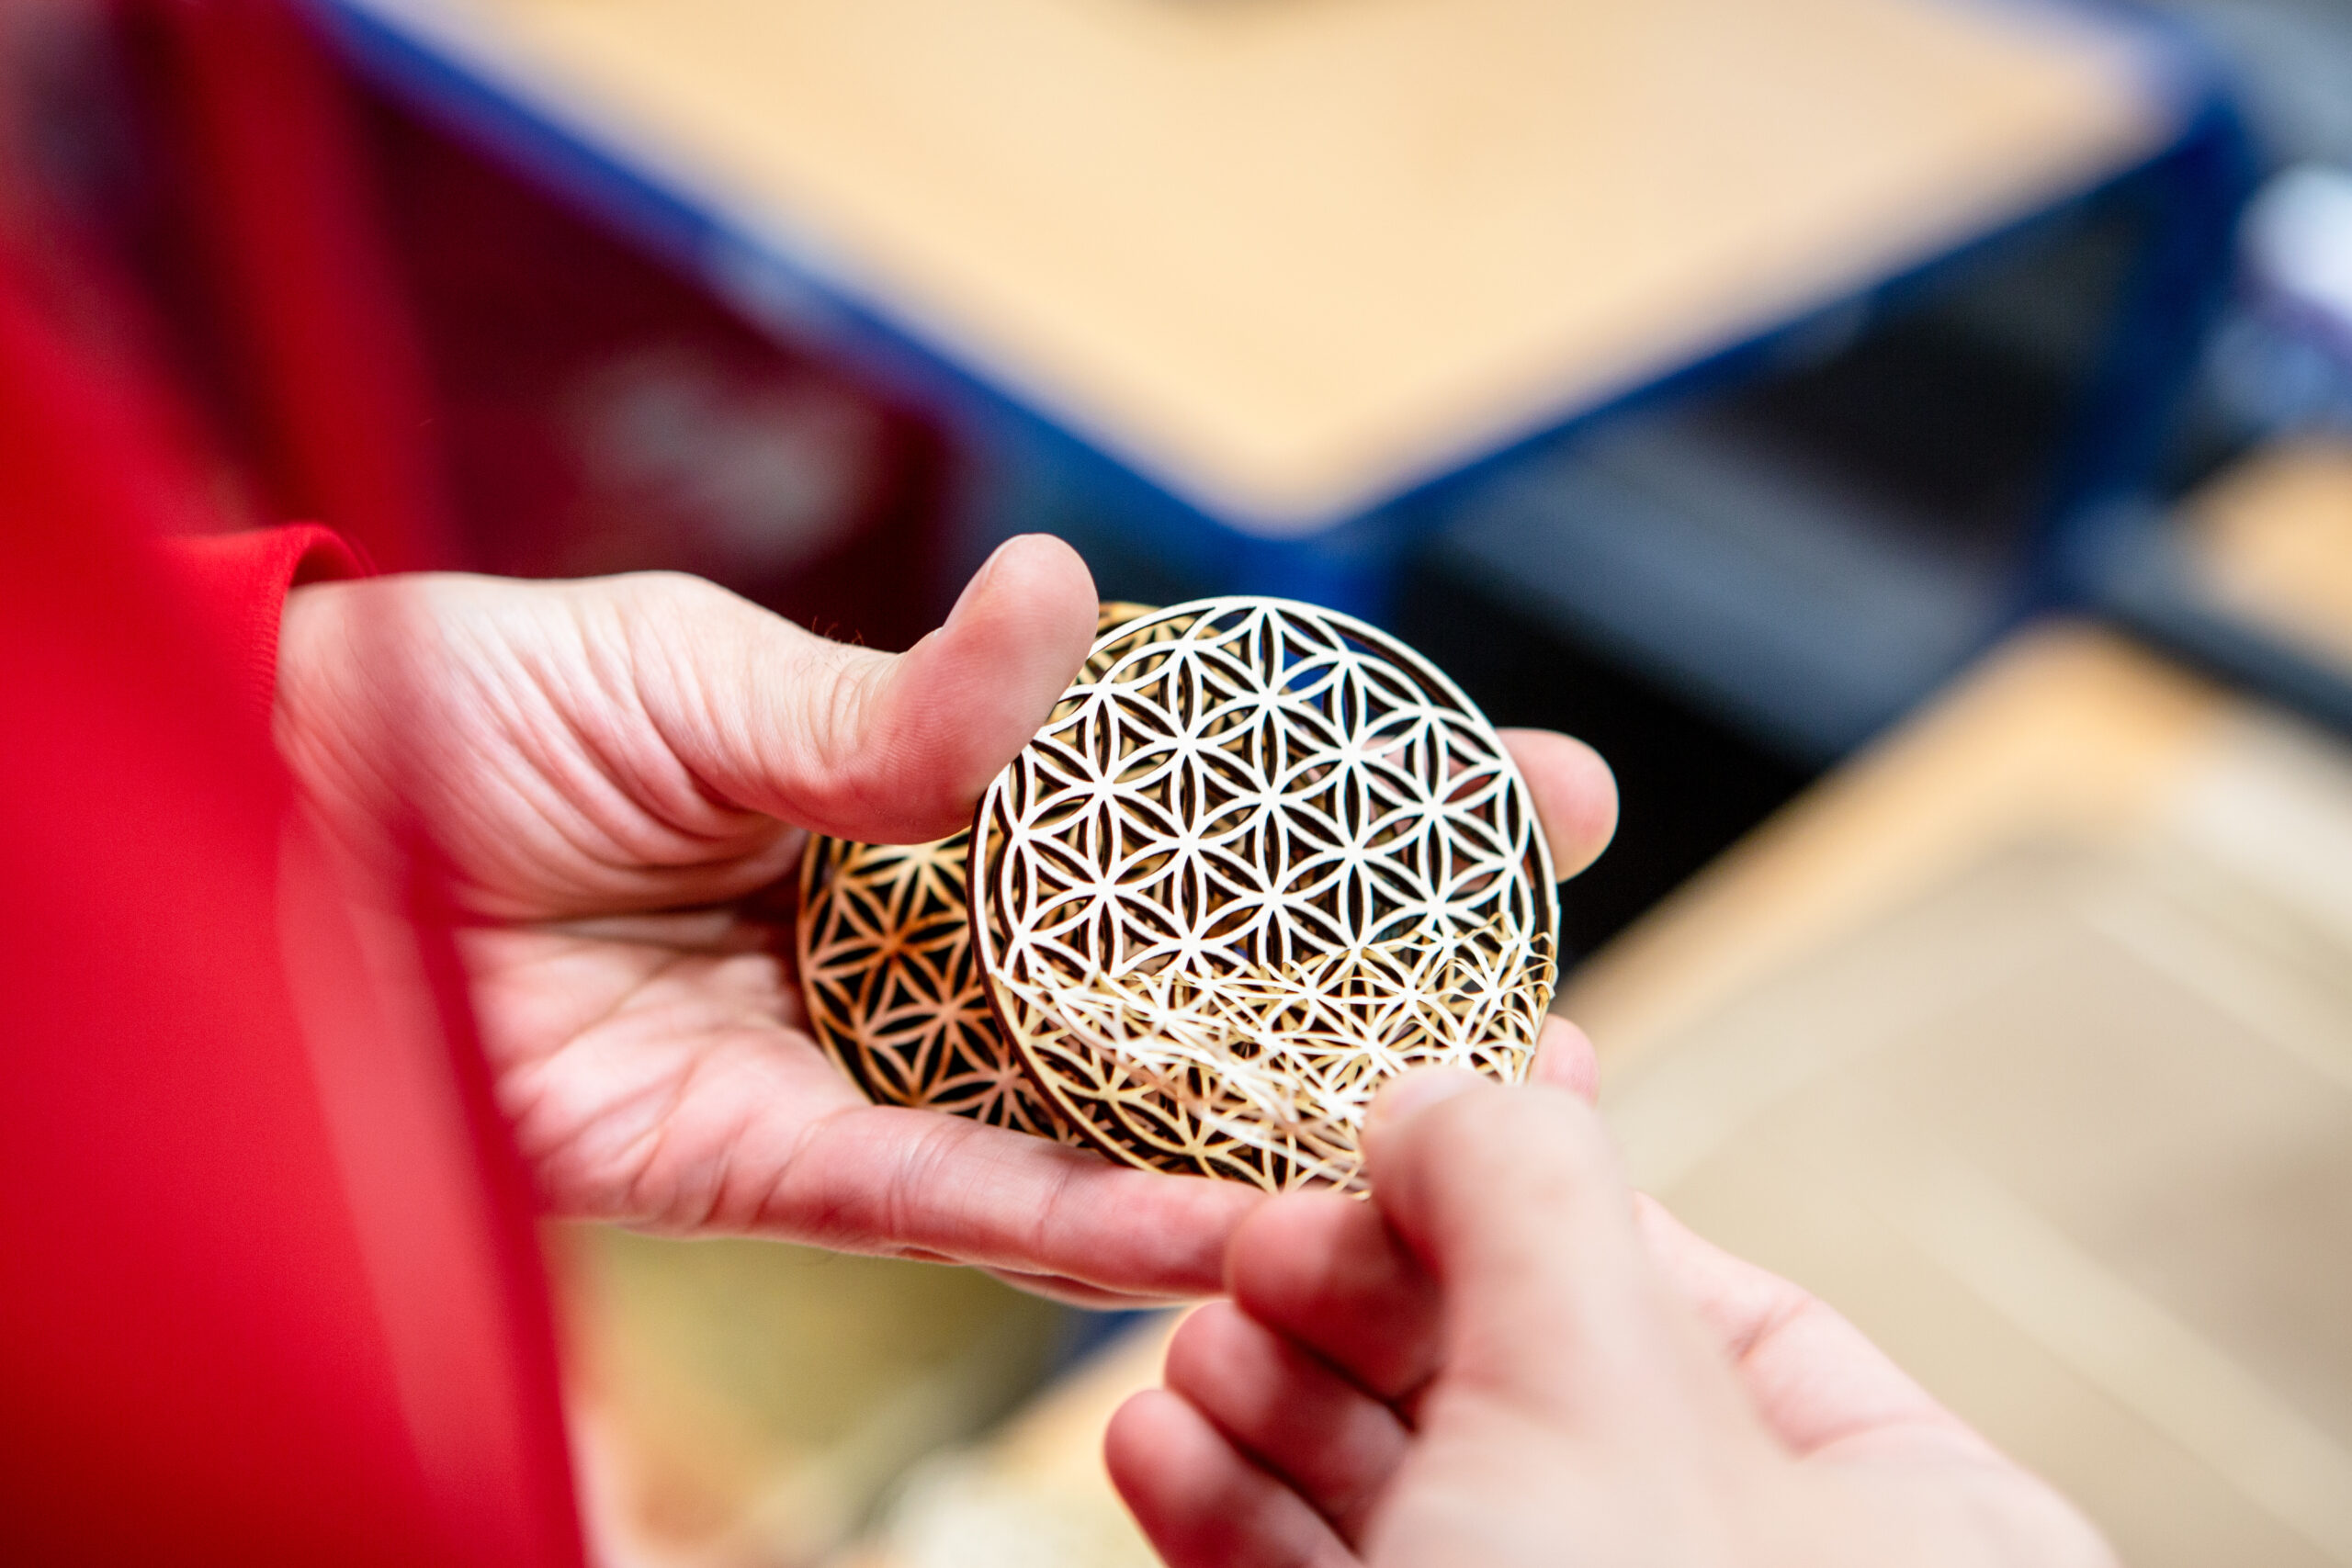
Här går vi igenom tio praktiska tips som hjälper dig att få jämnare gravyr, renare snitt och mindre efterarbete när du bearbetar massivt trä, fanér, plywood och MDF.
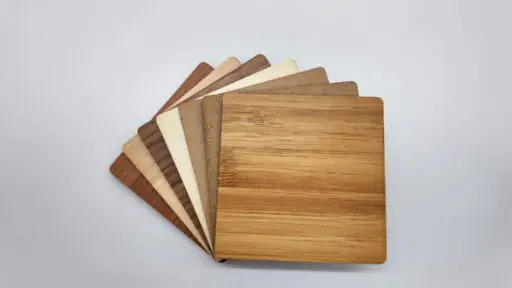
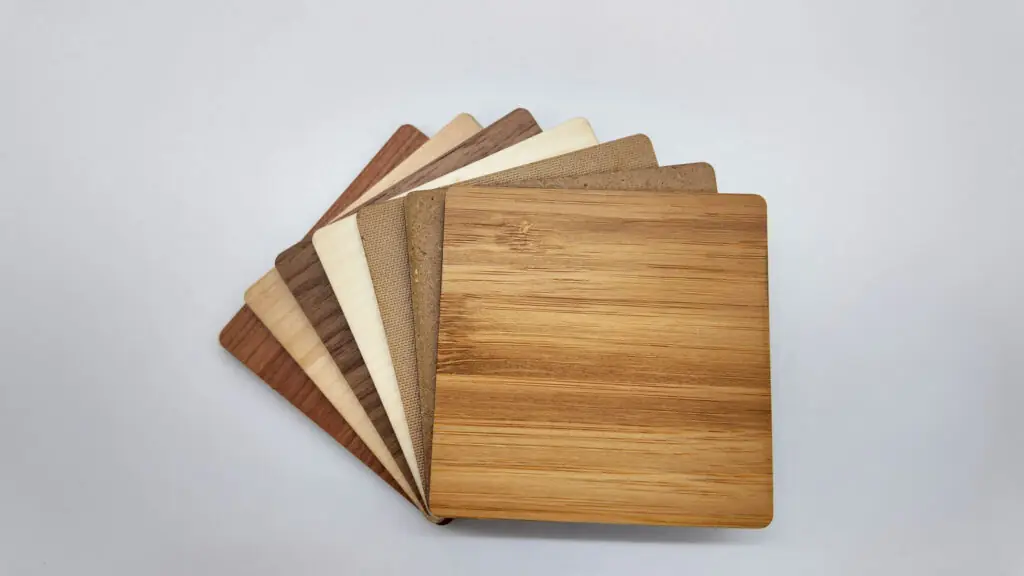
Olika trätyper beter sig olika i lasern. Ett mjukt träslag som balsa eller poppel behöver vanligtvis mindre energi och går snabbare att bearbeta, men gravyren blir ofta ljusare. Tätare träslag som ek och körsbär kräver mer energi och kan ge en mörkare, tydligare kontrast.
Fanér har en yta av äkta trä och följer därför träslagets synliga karaktär. Plywood är formstabilt tack vare sina korslagda lager, men limfickor och inre kvistar kan påverka skärningen. MDF har en jämn struktur som passar detaljer, men skärkanten blir ofta mörk. Se våra olika träslag.
Kort sagt: Välj inte bara efter utseende. Tänk också på om jobbet kräver tydlig gravyr, ren genomskärning, formstabilitet eller ett naturligt varierat uttryck.
2. Kontrollera lim och ytbehandling
På plywood, fanéroch MDF är det inte bara träet som påverkar resultatet. Även lim, bindemedel, lack och andra ytbehandlingar reagerar när de träffas av laser.
Använd därför skivor som är avsedda och testade för laserbearbetning. Okända lim eller behandlingar kan ge ojämna snitt, oönskade rester och emissioner som utsuget måste hantera. Vi rekommenderar bland annat plywood med laseranpassad limning och beskriver att limfickor i sämre skivor kan synas eller stoppa snittet.
Kort sagt: Är materialets innehåll okänt ska det verifieras med leverantören innan det läggs i lasern.
Alla våra material hos Shop By Logimark är anpassade för laserbearbetning.
3. Låt materialet ligga plant
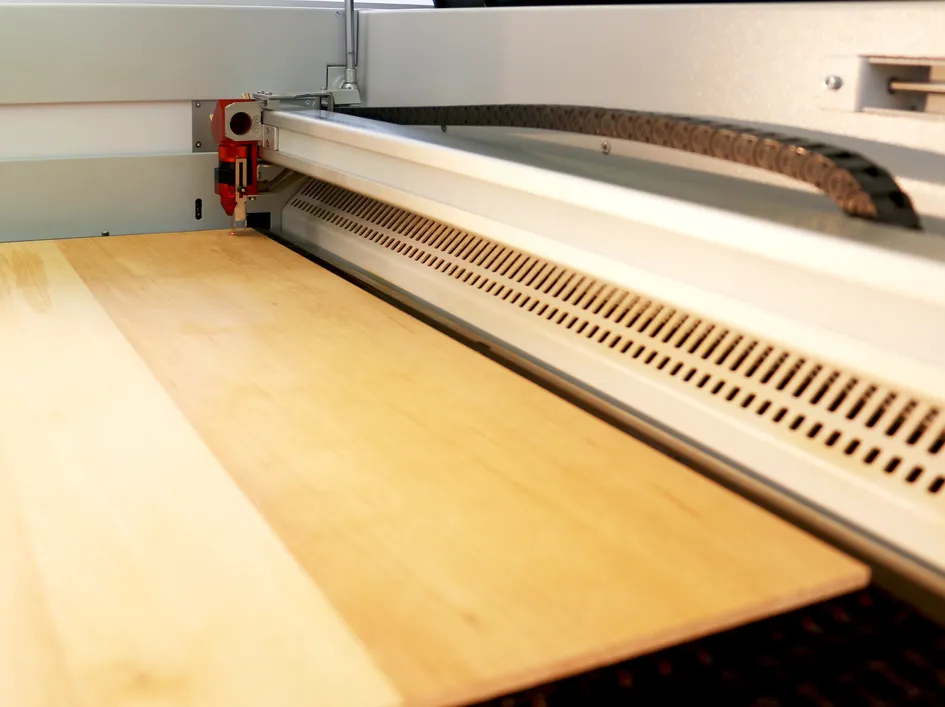
En skiva som buktar eller lyfter i hörnen ändrar avståndet mellan linsen och materialytan. Då kan fokus bli rätt på ett ställe men fel några centimeter längre bort. Resultatet blir en gravyr som skiftar i mörkhet eller ett snitt som inte går igenom hela vägen.
Förvara därför träskivor plant och skyddade från stora förändringar i temperatur och luftfuktighet. Trotecs datablad rekommenderar att deras träskivor får acklimatiseras i 48 timmar om de har utsatts för stora variationer under transport. Att lägga vikt över skivorna kan hjälpa dem att återgå till ett plant läge.
Kort sagt: Kontrollera att träskivan ligger plant innan du börjar justera laserns effekt. Problemet kan bero på fokusavståndet snarare än på inställningarna. Om skivan buktar eller lyfter på vissa ställen kan du testa att täcka den övriga delen av arbetsbordet. När utsuget startar kan det då skapas ett vakuum som hjälper till att hålla materialet plant mot bordet.
4. Skydda ytan med PVC-fri appliceringstejp
Rök och klibbigt trädamm kan lägga sig runt gravyren eller längs skärlinjen. En avtagbar appliceringstejp på ovansidan fungerar som ett tillfälligt skydd och kan minska rengöringen efteråt.
Tejpen passar särskilt bra vid skärning och större graverade ytor. Den är mindre lämplig för fotogravyr och mycket fina detaljer, eftersom motivet delar upp tejpen i många små bitar som måste plockas bort en och en.
Kort sagt: Använd en avtagbar och PVC-fri tejp. Bearbeta aldrig en tejp vars innehåll är okänt.
5. Gör en testmatris istället för att gissa
Trä varierar från skiva till skiva. En inställning som fungerade bra förra gången kan därför ge en annan kontrast eller skärkvalitet på nästa leverans.
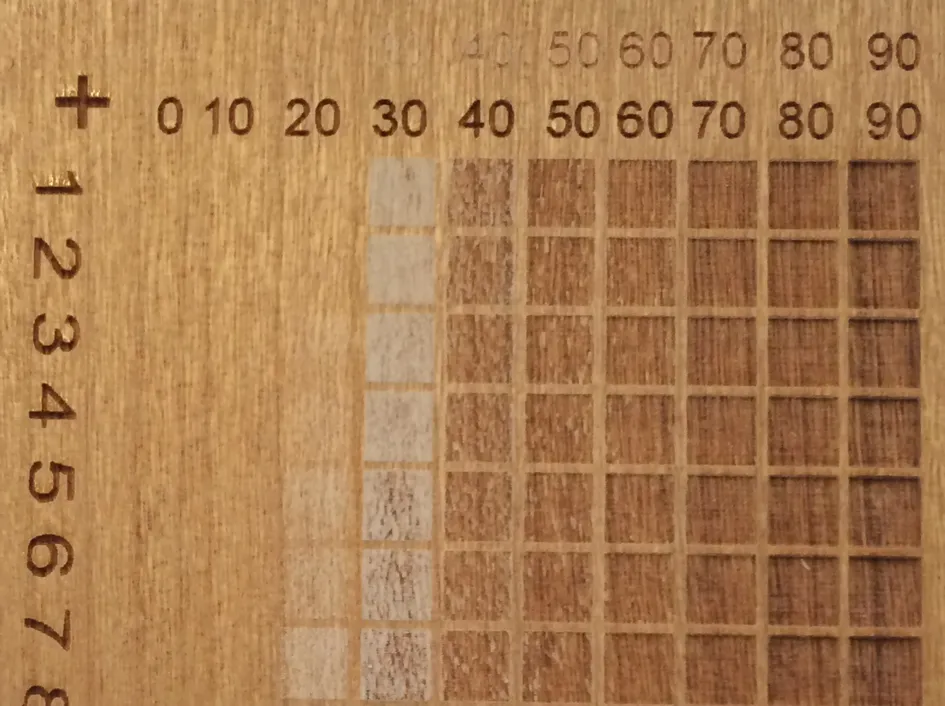
Med en testmatris provar du flera kombinationer av effekt och hastighet på en liten yta. Titta inte bara efter den mörkaste rutan. Bedöm också detaljskärpa, djup, rökspår och hur mycket rengöring som krävs.
För skärning kan du använda en liten rektangel med både mjuka och skarpare hörn. Sänk hastigheten stegvis tills materialet skär igenom med en kant som passar slutprodukten.
Kort sagt: Välj ett stabilt parameterområde som ger bra resultat i flera närliggande rutor, inte en extrem inställning som precis råkar fungera.
6. Gå ur fokus något för mörkare gravyr
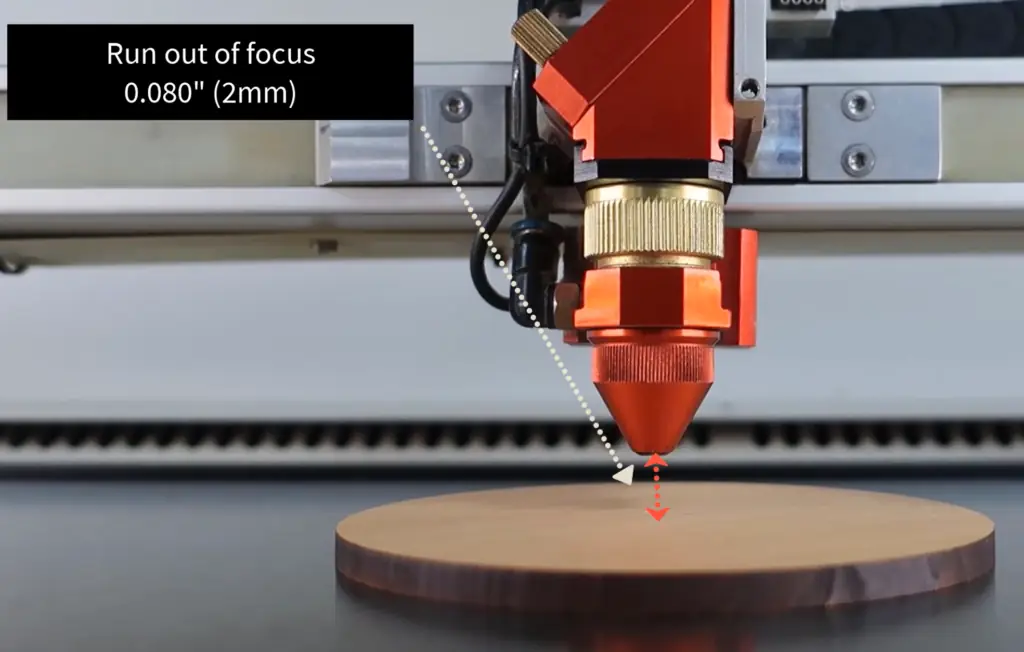
Perfekt fokus ger en liten laserpunkt och bra detaljskärpa. Men när du vill ha en mörkare och mjukare gravyr kan ett lätt z-offset vara ett effektivt knep.
Vi brukar rekommendera att testa att gå ur fokus med cirka 0,5–6 mm vid gravyr i trä. När laserpunkten blir något större minskar effekttätheten och en större del av ytan förkolnas, vilket kan ge en mörkare och mjukare ton.
Nackdelen är att tunna linjer och små detaljer kan förlora skärpa. Testa därför alltid defokus på motivets minsta text eller finaste detaljer innan du kör hela jobbet. Ett annat alternativ är att använda olika inställningar för olika delar av motivet, beroende på önskat resultat.
Kort sagt: Använd defokus för ton och jämnhet, men håll perfekt fokus när fina detaljer är viktigast.
7. Använd rätt DPI – inte högsta möjliga
Högre DPI betyder att laserlinjerna ligger tätare. Det kan ge mer detalj, men också längre bearbetningstid och mer värme i materialet. På trä kan mörka punkter dessutom växa ihop så att fotografier och toningar tappar nyanser.
Vi anger 125, 250 och 333 DPI som vanliga lägre upplösningar för trä. Se dem som bra testpunkter, inte som absoluta värden. Motiv med mycket små detaljer kan behöva högre upplösning, medan stora motiv ofta klarar sig med mindre.
Kort sagt: Välj den lägsta upplösning som återger den detalj du faktiskt behöver. Det sparar tid och kan ge renare tonövergångar.
8. Använd lins efter detalj och tjocklek
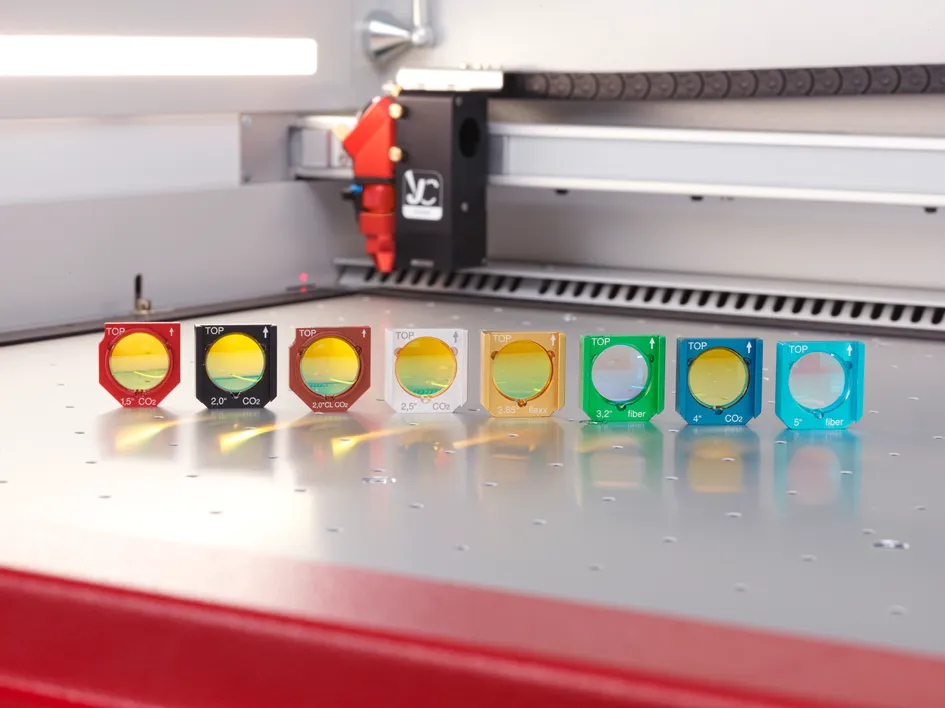
Linsens brännvidd påverkar både fokuspunkt och skärpedjup. En kortare brännvidd ger en mindre fokuspunkt och passar fint detaljarbete. En längre brännvidd ger större skärpedjup och är ofta bättre när materialet är tjockare.
Som tumregel utgår vi från 1,5- eller 2-tumslins för de flesta trägravyrer. För skärning används 2 tum vid ungefär 3 mm trä och 2,5 tum vid ungefär 6 mm. Rekommendationerna är maskinberoende och ska kontrolleras mot din egen utrustning.
Kort sagt: En 2-tumslins är ofta ett flexibelt utgångsläge, men låt detaljkrav och materialtjocklek styra slutvalet.
9. Använd Air Assist och utsug tillsammans
Vid träskärning hjälper Air Assist till att föra bort gas och partiklar ur skärspalten samtidigt som linsen skyddas. Vi rekommenderar en nozzle med liten diameter som riktar luften ned i snittet.
Air Assist ersätter däremot inte utsuget. Vid både gravering och skärning bildas damm, rök och gaser som ska fångas upp och föras bort. Därför är det viktigt med ett integrerat utsug. Kontrollera luftvägar och filter innan du försöker lösa ett smutsigt resultat genom att höja effekten.
En bra luftväg gör inte bara arbetsmiljön bättre. Den minskar också risken att rök dras över den färdiga ytan och lämnar missfärgningar.
Kort sagt: Om resultatet plötsligt blir sotigare kan problemet vara luftflödet eller ett mättat filter, inte laserparametrarna.
10. Rengör maskinen och spara det som fungerar
Trädamm innehåller kåda och oljor som gör det klibbigt. Det fastnar lätt på lins, munstycke, bord och delar av utsuget. När beläggningarna växer försämras både luftflöde och laserenergi, vilket gör att ett tidigare stabilt jobb kan börja ge ojämna resultat.
Rengör därför maskinen enligt tillverkarens instruktioner och kontrollera filterstatus regelbundet. När du har hittat en bra inställning bör du också spara inställningarna för material, tjocklek, lins, fokus, effekt, hastighet, DPI, Air Assist och antal pass.
Gör ändå ett litet test när du byter materialbatch. Träets naturliga variationer gör att sparade parametrar är en bra startpunkt, inte en garanti.
Kort sagt: En ren maskin och en enkel parameterlogg gör det lättare att upprepa bra resultat och upptäcka vad som har förändrats.
Checklista innan du startar
Material, lim och ytbehandling är kända och godkända för laser.
Skivan ligger plant och fokus är kontrollerat över arbetsytan.
Lins, munstycke, bord och utsug är rena och fungerar.
Air Assist är inställt för uppgiften.
Ett prov har gjorts på samma material och tjocklek.
Jobbet övervakas enligt maskintillverkarens säkerhetsinstruktioner.
Redo för nästa träprojekt
Med rätt material, ett litet test och några genomtänkta rutiner blir det enklare att få jämna resultat även när träets naturliga variationer förändras från skiva till skiva.
Utforska vårt sortiment av trämaterial för lasergravering och laserskärning.
Relaterade produkter
Denna webbplats använder cookies
Vi använder nödvändiga cookies för att vår webbplats ska fungera korrekt. Med ditt samtycke använder vi även icke-nödvändiga cookies för att förbättra användarupplevelsen och analysera trafiken på webbplatsen. Du kan när som helst ändra dina cookieinställningar genom att klicka på Cookieinställningar.
Vilka cookies vill du acceptera?
Denna webbplats använder cookies
Vi använder olika typer av cookies för att optimera din upplevelse på vår webbplats. Klicka på kategorierna nedan för att lära dig mer om deras syften. Du kan välja vilka typer av cookies du vill tillåta och kan ändra dina inställningar när som helst. Kom ihåg att avaktivering av cookies kan påverka din upplevelse på webbplatsen.
Vilka cookies vill du acceptera?
Dessa cookies är nödvändiga för att webbplatsen ska fungera korrekt och kan inte inaktiveras.
Google Analytics 4 (anonymized)
Dessa cookies samlar in information om hur du använder vår webbplats. All data är anonymiserad och kan inte användas för att identifiera dig.